
化工行业RTO设备_化工废气RTO处理设备
文章出处:北京艾谱科技 人气:发表时间:2026-08-08 14:50
一、化工行业RTO设备
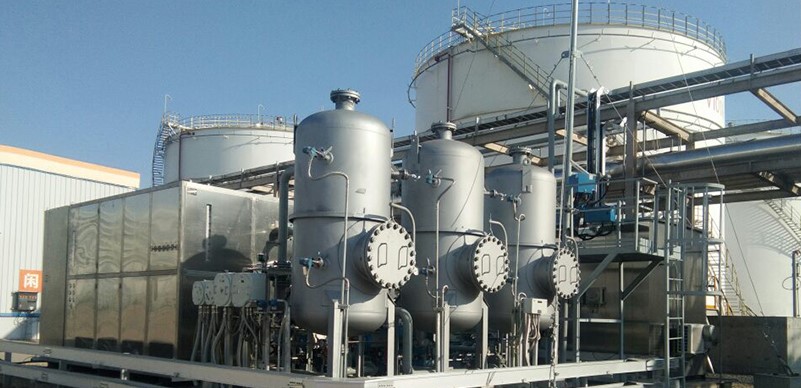
化工行业废气成分复杂(含苯系物、醇类、酮类、卤代烃等),浓度波动大,部分含腐蚀性组分。RTO设备高温氧化彻底,是化工行业VOCs废气治理的核心设备。
二、化工废气处理方案
化工废气通常配置:预处理(碱洗/水洗去除腐蚀性组分)+RTO蓄热焚烧+在线监测。设备采用耐腐蚀材料,安全联锁完善(LEL联锁、防爆设计)。
三、设备特点
1. 处理效率99%以上;2. 耐腐蚀设计,适应复杂工况;3. 防爆安全设计;4. 自动化运行;5. 满足化工行业排放标准。
四、联系我们
需要化工行业RTO设备?致电18301170098,本公司提供方案设计与报价。



相关文章
- 储罐VOC废气排放及治理规范依据
- 罐区VOCs治理——罐顶不规范油气收集方式
- 甲醇中间储罐VOCs废气治理案例解析
- 储运罐区VOC治理——浮顶罐VOC产生及控制措施
- 石油化工储运罐区罐顶油气连通安全技术要求(试行)
- 储罐废气处理规范和方法
- 化工储罐废气分开收集处理规范
- 储罐呼吸阀大小呼吸废气处理措施
- 甲醇储罐区废气怎么处理?
- 储罐油气回收装置-储罐区油气回收选择哪种装置
- 原油储罐是否需要油气回收?
- 内浮顶罐需要上油气回收设施吗?看国家政策怎么规定
 关注公众微信号
 移动端,扫扫更精彩


