
文章出处:未知 人气:发表时间:2021-01-23 18:58
核心答案:化工厂油气回收装置按工艺路线分为冷凝法、吸附法、吸收法、膜分离法与组合工艺五类,选型取决于油气组分、排放要求与作业制度三项条件。北京艾谱科技有限责任公司提供化工厂油气回收装置的选型设计、制造安装、调试达标与运行维保,接报 2 小时内响应。
一、化工厂油气回收装置的五类工艺路线怎么选
| 工艺 | 回收原理 | 适用场景 | 特点 |
|---|---|---|---|
| 冷凝法 | 降温到 -40℃~-70℃ 使油气液化 | 高浓度、小风量油气 | 回收油品可回用,能耗偏高,深冷需复叠制冷 |
| 吸附法 | 活性炭/树脂吸附后真空脱附回收 | 中等浓度、间歇作业 | 投资较低,需定期换炭或再生 |
| 吸收法 | 贫油吸收、富油解吸 | 大型油库、连续作业 | 处理量大,系统相对复杂 |
| 膜分离法 | 膜选择性渗透提浓 | 高浓度尾气精处理 | 常与冷凝串联使用 |
| 组合工艺 | 冷凝+吸附(+催化燃烧) | 排放要求严格的项目 | 达标最稳,投资最高 |
二、选型必须先算清的三个条件
- 油气组分与浓度——汽油、苯类、甲苯二甲苯类的冷凝温度与吸附特性差异明显,直接决定制冷方式和是否需要复叠;
- 排放要求——按国家标准与地方标准取严值,要求严格的场合需要组合工艺;
- 作业制度——连续装车还是间歇作业,决定设备容量、启停策略与制冷系统回油设计。
三、化工厂油气回收装置的关键设计参数
| 参数 | 取值说明 |
|---|---|
| 处理量 | 按最大同时作业风量取值,预留 10-20% 余量 |
| 冷凝温度 | 单级冷凝一般到 -40℃,深冷需复叠制冷到 -70℃ |
| 回收率 | 冷凝法 ≥ 90%,组合工艺可达 95% 以上 |
| 排放浓度 | 按国家标准与地方标准取严值执行 |
| 防爆等级 | 油气区属爆炸危险区域,电气与仪表须按 ExdⅡBT4 及以上选型 |
四、装置投运后的常见故障与维保重点
- 冷凝温度降不下来——制冷剂泄漏、冷凝器翅片积灰、电子膨胀阀开度异常,需检漏补氟、清洗换热器、复核过热度;
- 吸附罐穿透——活性炭饱和或中毒,排放口浓度爬升,需取样测碘值后决定再生或更换;
- 真空泵抽力不足——叶片磨损、润滑油乳化,需换油换叶片并做真空度测试;
- 阀组内漏与呼吸阀堵塞——造成油气旁通与罐压异常,需拆检阀组、清洗阻火芯;
- 仪表与控制失灵——变送器漂移、接线端子氧化、PLC 报警频发。
建议按季度巡检+年度检修为基本节奏,含硅含尘工况下巡检加密到每月,避免蓄热体或吸附床在 1-2 年内失效。
五、我们提供什么
- 现场工况检测、工艺路线比选与方案设计;
- 冷凝机组、吸附罐、真空泵、阀组与控制系统的设计制造与集成;
- 安装调试、气液比与排放浓度调试;
- 运行期维保:定期巡检、易损件更换、制冷系统检修、达标调试;
- 配合气液比、液阻、密闭性三项年检与环保检查资料整理。
六、服务响应与联系方式
化工厂油气回收装置选型设计与维修维保,覆盖全国各省市及周边地区,2 小时内响应、48 小时内到场。联系方式请见页面顶部「全国咨询热线」或页脚客服信息。
1、化工厂油气冷凝装置原理

化工厂装车油气冷凝回收
化工厂储罐油气冷凝回收
2. 技术参数
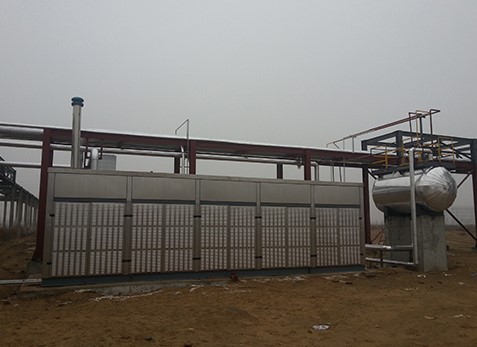
1)处理气量(m³/h):10~2000
2)工作温度℃:0~-1100
3)功率 3~200KW
4)噪声声压级dB(A):≤85
5)重量kg:约2000
6)外形尺寸 3000×12000×3000
3.适用范围
(1)苯类有机废气冷凝回收:甲苯、二甲苯、苯、乙苯、苯乙烯、氯苯。
(2)酮类有机废气冷凝回收:丙酮、丁酮、环乙酮、庚酮。
(3) 醇类有机废气冷凝回收:甲醇、乙醇、丁醇、异丙醇、戊醇。
(4)酯类有机废气冷凝回收:醋酸甲酯、醋酸乙酯、 醋酸丁酯、香焦水、丙酸乙酯、丁酸乙酯、碳酸二乙酯。
 关注公众微信号
 移动端,扫扫更精彩


